
С повышением эксплуатационных характеристик авиационных двигателей появляются лёгкие и высокоэффективные материалы для лопатки турбины стали набирать популярность. Композиты на основе титановой матрицы, армированные длинноволокнистым карбидом кремния, привлекли к себе большое внимание благодаря своей способности значительно снижать вес и выдерживать кольцевые нагрузки. Это лопатка турбины Этот материал обладает высокой прочностью, термостойкостью и превосходными характеристиками усталостной прочности и ползучести. Технология изготовления предусматривает ковку титанового сплава в форму лопасти с вырезами в кольце лопасти для заполнения композитным материалом, который затем прочно скрепляется с помощью технологии горячего изостатического прессования.
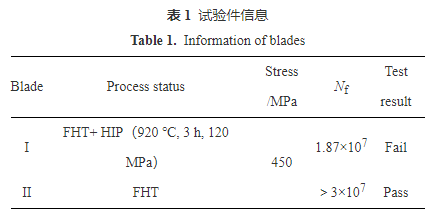
В рамках данного исследования был проведен тест на вибрационную усталостную прочность лопаток I, изготовленных по технологии FHT+HIP, и лопаток II, изготовленных исключительно по технологии FHT; целевое количество циклов составляло 3×10^7. Испытание лопатки I было прервано на отметке 1,8×10^7 циклов из-за появления трещины на конце лопатки, в то время как лопатка II успешно прошла испытание. С помощью макроскопического осмотра, анализа разрушения, испытаний материалов, механических испытаний и моделирования методом конечных элементов были проанализированы характеристики трещины и причины разрушения лопатки I с целью определения характера её разрушения.
1. Процесс тестирования и его результаты
1.1 Макроскопический осмотр
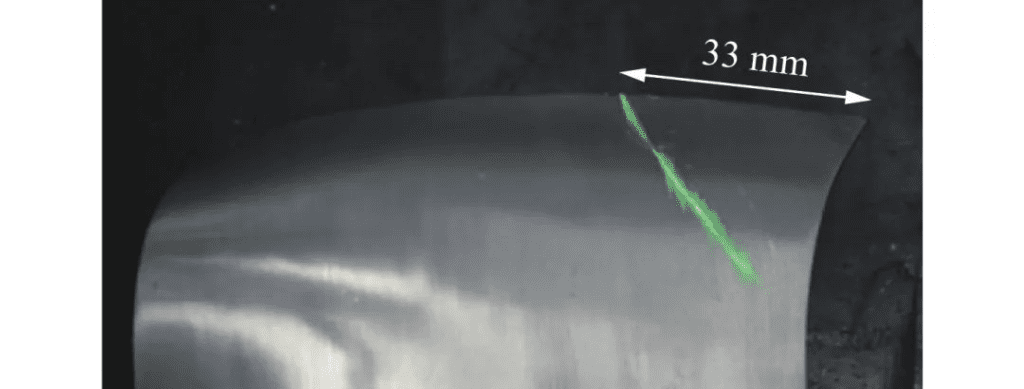
Результаты флуоресцентной дефектоскопии трещины на лопатке I представлены на рисунке 1. Трещины обнаружились вблизи кончика лопатки; по данным флуоресцентной дефектоскопии было установлено, что трещины проникли в толщу лопатки и находились на расстоянии около 33 мм от входного края лопатки.
1.2 Анализ разрушений
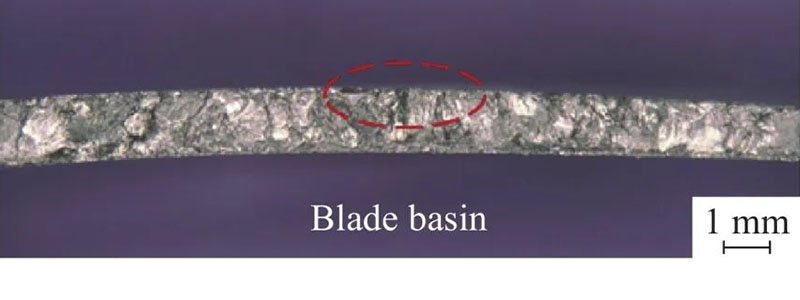
Трещина на лезвии вскрыта, макроморфология излома показана на рисунке 2. Излом имеет серовато-белый цвет, который явно отличается от цвета искусственно вскрытого участка. Общие колебания поверхности излома незначительны, при этом явно прослеживаются признаки лучевых краев и усталостных дуг, что указывает на усталостное разрушение. Подписывайтесь на наш официальный аккаунт: «Two Machine Power First», чтобы получить бесплатный доступ к обширной базе данных «Two Machine» и узнать о знаниях и ключевых технологиях «Two Machine»!
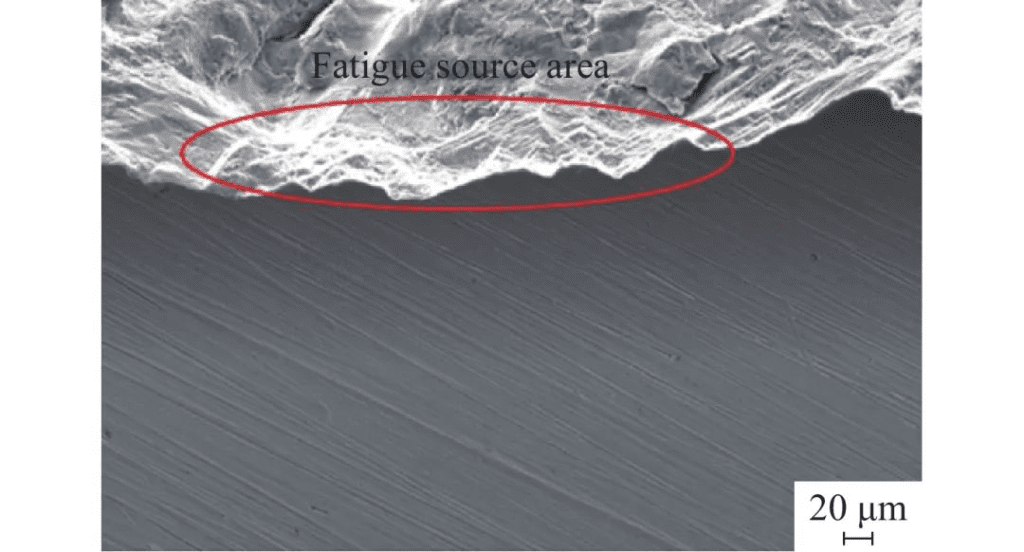
Для микроскопического исследования зоны разрушения лопатки использовалась сканирующая электронная микроскопия с полевой эмиссией (СЭМ), в ходе которой было установлено, что лучевые кромки и дуги усталости сходились на дорсальной поверхности лопатки, что указывало на то, что усталость началась именно оттуда и имела признаки одноисточникового разрушения. Расположение области источника показано в зоне, обозначенной красной линией на рисунке 2. Дальнейшее наблюдение с увеличением показало, что износ в области источника усталости был значительным, и явных металлургических дефектов обнаружено не было (зона, обозначенная черной линией на рисунке 3а). Результаты анализа энергетического спектра показывают, что содержание кислорода в этой области явно выше, чем в матрице, а у других элементов не наблюдается явных отклонений. В зоне распространения трещины видны четкие полосы усталости и вторичные трещины, что еще раз подтверждает усталостный характер разрушения (рис. 3b). На боковой поверхности области-источника были видны следы механической обработки лопатки (рис. 4), которые образовывали определённый угол с трещиной, что указывает на то, что их вклад в зарождение трещины был незначительным. Макрорасположение области зарождения усталостного разрушения на обратной стороне лопатки показано на рис. 5. Область зарождения расположена примерно в 15 мм от торцевой поверхности кончика лопатки и в 20 мм от входной кромки, а также простирается в обе стороны от кончика лопатки и входной кромки.

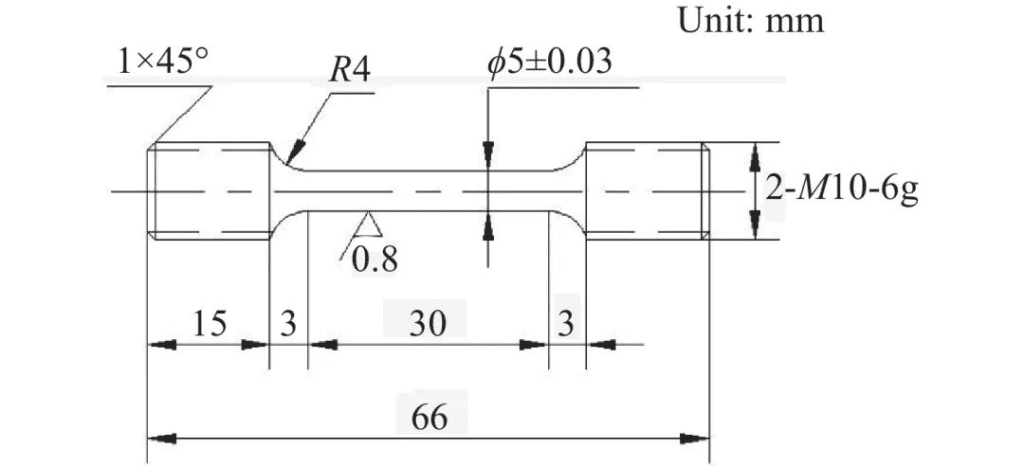
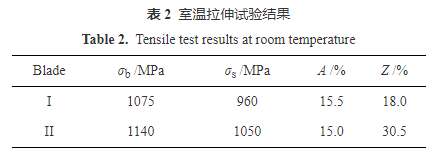
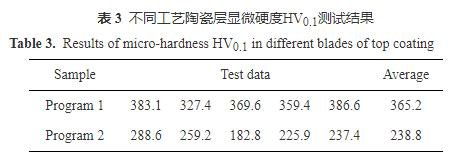
Испытания механических характеристик были проведены для лопаток I и II; из каждой лопатки было отобрано по 4 образца. Испытание на растяжение при комнатной температуре проводилось в соответствии со стандартом HB 5143-1996, скорость нагружения составляла 1 мм/мин, при этом в каждом состоянии испытывались по два образца. Результаты приведены в таблице 2. Испытание на высокоцикловую усталость при комнатной температуре проводилось в соответствии со стандартом HB 5287-1996; для каждого состояния испытывались по два образца. Результаты приведены в таблице 3.
Предел текучести и предел прочности на разрыв лопатки I несколько ниже, чем у лопатки II; удлинение аналогично, но усадка сечения заметно отличается, при этом у лопатки I отсутствует явное сужение. Испытание на усталость при комнатной температуре показало, что усталостные характеристики лопатки I значительно ниже, чем у лопатки II. Лопатки, прошедшие обработку FHT, соответствуют требованиям испытаний на 3×10^7 циклов, в то время как лопатки, прошедшие обработку FHT+HIP, не соответствуют этим требованиям, что согласуется с результатами испытаний на вибрационную усталостную долговечность.
1.5 Анализ напряжений
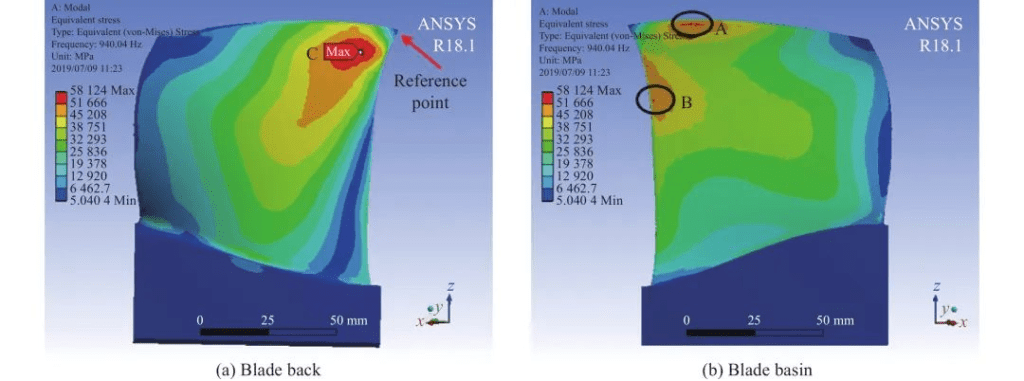
Усталостное разрушение лопатки I начинается с задней поверхности лопатки и располагается на определенном расстоянии от торцевой поверхности и боковой поверхности лопатки. Для анализа взаимосвязи между местом возникновения усталостного разрушения и распределением напряжений проводится анализ поверхностных напряжений лопатки в программном обеспечении для моделирования методом конечных элементов ANSYS.
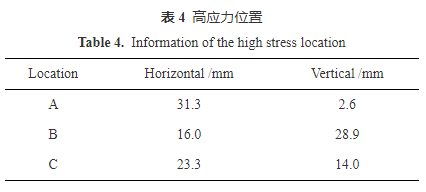
В модели лопатки, построенной методом конечных элементов, для разбиения сетки использовался элемент C3D10, в результате чего было получено 12 035 элементов и 48 216 узлов. Для расчета методом конечных элементов использовалась мода изгибных колебаний первого порядка. В качестве опорной точки выбрана вершина лопасти на входной кромке, а в качестве граничного условия для части с шипом — опора у корня. Результаты распределения напряжений представлены на рис. 8. Как видно, на лопатке имеются три точки с высоким уровнем напряжения; точка с максимальным напряжением расположена на тыльной стороне лопатки, а точки с более высоким напряжением находятся вблизи торцевой поверхности кончика и входной кромки со стороны лопаточной ложбины. Соответствующие места с высокими напряжениями приведены в таблице 4. Усталость лопатки I возникает на задней поверхности лопатки, а область зарождения находится примерно в 15 мм от конца лопатки и в 20 мм от входной кромки, что в основном совпадает с положением зоны максимального напряжения C лопатки.
2. Анализ и обсуждение
Анализ разрушения показывает, что характер трещин на лопатке I соответствует характеристикам высокоцикловой усталости, а количество рабочих циклов достигает 1,87×10^7 раз. Лопатки, прошедшие термообработку (FHT), соответствуют испытательным требованиям на 3×10^7 циклов; однако лопатки, прошедшие термообработку в сочетании с горячим изостатическим прессованием (FHT+HIP), разрушились уже после 3×10^6 циклов, при этом их пластичность и усталостные свойства значительно снизились.
Лист II подвергается обработке по технологии FHT с образованием сетчатой корзинообразной структуры, при этом игольчатая α-фаза распределяется в зернах β-фазы, что повышает прочность и усталостные характеристики материала. С другой стороны, после обработки FHT+HIP зерна лопатки I значительно вырастают, а вторичная α-фаза непрерывно распределяется на границах зерен β, что приводит к легкому распространению трещин вдоль границ зерен и, таким образом, снижает усталостную прочность.
Анализ методом конечных элементов показывает, что точка максимального напряжения лопатки расположена на её обратной стороне, что совпадает с положением области зарождения трещины I на лопатке. Это указывает на то, что область максимального напряжения является наиболее вероятным местом возникновения усталостных трещин. В случае лопатки I, прошедшей обработку HIP, из-за роста зерен и наличия непрерывной α-фазы эта область более подвержена раннему образованию усталостных трещин.
Результаты показывают, что вторичная ковка титанового сплава после старения способствует сфероидизации игольчатой α-фазы и формированию мелкозернистой равноосной структуры переходного состояния. Хотя вязкость разрушения данной структуры несколько ниже, чем у структуры «сеточной корзины», она может оказаться более подходящей для ковки цельных колец лопаток. Поэтому рекомендуется скорректировать последовательность обработки и проводить вторичную ковку после горячего изостатического прессования, чтобы избежать образования нежелательных непрерывных границ зерен α-фазы и улучшить общие эксплуатационные характеристики лопатки.
3. Выводы и рекомендации
1) После обработки методом FHT+HIP трещины в цельной кольцевой лопатке возникают в результате многоцикловой усталости, причем усталостная трещина зарождается в зоне максимального напряжения на обратной поверхности лопатки.
2) После обработки методом HIP образуется сплошная α-пленка с прямыми границами зерен, что значительно снижает усталостную прочность и приводит к преждевременному возникновению усталостных трещин.
3) Рекомендуется проводить вторичную ковку после процесса горячего изостатического прессования для получения мелкозернистой сфероидизированной структуры переходного состояния, что позволит избежать негативного влияния границ зерен непрерывной α-фазы на эксплуатационные характеристики.
 Russian
 English
 Arabic
 Moroccan Arabic
 Dutch
 French
 German
 Italian
 Polish
 Portuguese
 Spanish
 Turkish
 Azerbaijani
 Indonesian
 Thai
 Japanese
 Korean
 Malay
 Myanmar
 Serbian
 Swedish
 Vietnamese