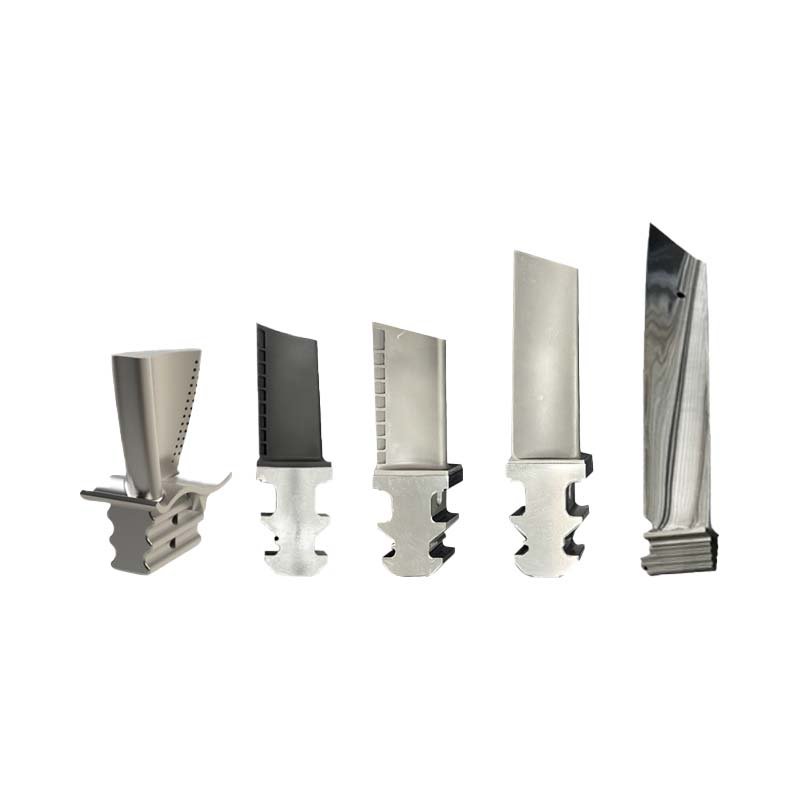
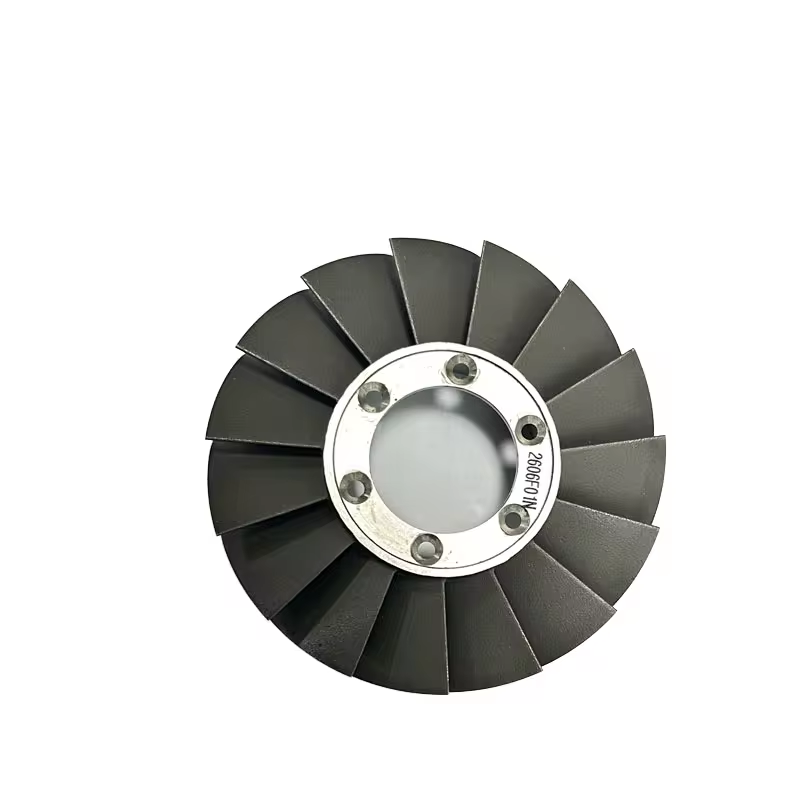
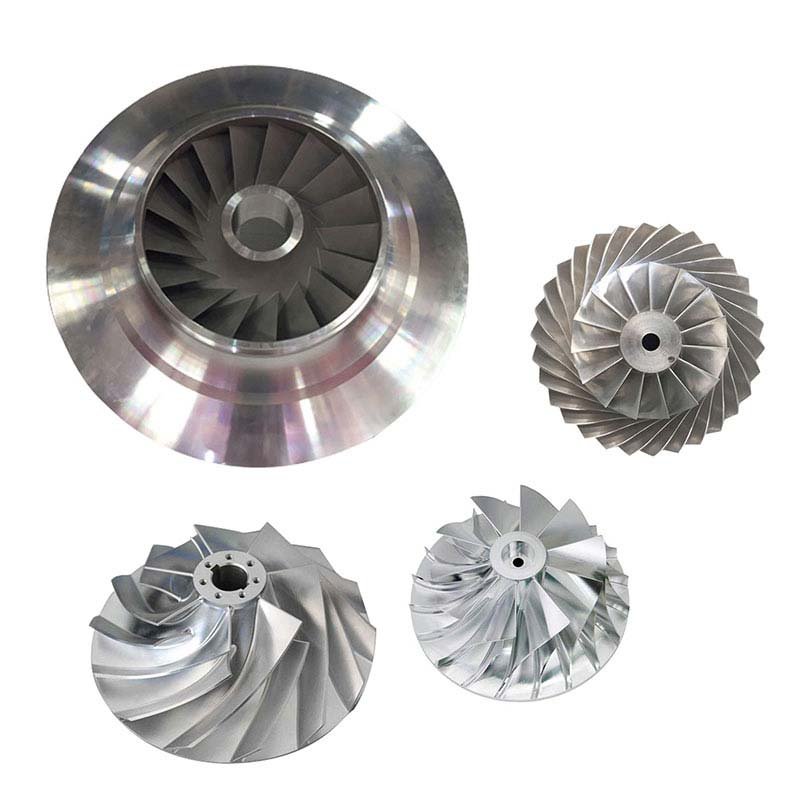
Le forgeage à température constante, également appelé forgeage isotherme, est un procédé de forgeage à l'aide d'une matrice dans lequel celle-ci est chauffée jusqu'à la température de forgeage du métal.
Dans des conditions de température constante, les matériaux métalliques conservent une bonne plasticité, ce qui facilite le forgeage de formes complexes et réduit le risque de fissuration pendant le processus de forgeage.
La température restant constante, la résistance à la déformation du métal est considérablement réduite. Cela signifie qu'il est possible d'utiliser des équipements de forgeage de plus faible capacité pour réaliser la même opération de forgeage, ce qui permet de réduire les coûts d'investissement en équipements et la consommation d'énergie.
La température constante permet un écoulement plus uniforme du métal pendant la déformation et réduit les écarts dimensionnels dus aux différences de température. La précision dimensionnelle et la précision géométrique des pièces forgées peuvent ainsi être mieux contrôlées, ce qui permet de réduire le volume d'usinage ultérieur et d'améliorer l'efficacité de la production.
Une température stable permet d'obtenir une microstructure homogène et fine, ce qui améliore les propriétés mécaniques des pièces forgées, telles que la résistance, la ténacité et la résistance à la fatigue.
Dans le cadre du forgeage à température constante, une température relativement basse et stable permet de réduire efficacement l'oxydation et la décarbonisation de la surface du métal, et d'améliorer ainsi la qualité de surface et le taux d'utilisation du matériau des pièces forgées.
Grâce à la précision accrue des pièces forgées et à l'uniformité de leur déformation, il est possible d'utiliser les matières premières de manière plus efficace, de réduire la production de rebuts et de diminuer les coûts de production.
Sélectionner les matières premières appropriées, telles que divers alliages métalliques, puis les inspecter et les prétraiter, notamment en éliminant la couche d'oxyde superficielle, les impuretés, etc., afin de garantir la qualité et la pureté des matériaux.
Utilisez un équipement de chauffage professionnel, tel qu'un four à induction ou un four à résistance, pour chauffer la matrice et l'ébauche jusqu'à une température de forgeage constante prédéfinie.
Vérifiez, nettoyez et préchauffez la matrice de forgeage afin de garantir son bon fonctionnement et une durée de vie optimale lors du processus de forgeage.
La pièce brute chauffée est rapidement placée dans la matrice préchauffée, puis une pression est exercée pour le forgeage. Au cours du processus de forgeage, l'intensité, la vitesse et la durée de la pression doivent être contrôlées afin de garantir que le métal se déforme uniformément pour épouser la forme de la matrice.
Pour certaines formes complexes ou certaines pièces forgées de grande taille, il peut s'avérer nécessaire de procéder à plusieurs étapes de forgeage, pouvant inclure un réchauffage, un dressage localisé et d'autres traitements.
Après le forgeage, en fonction des exigences liées aux matériaux et aux produits, choisissez la méthode de refroidissement appropriée, telle que le refroidissement à l'air, à l'huile ou à l'eau.
Il s'agit notamment de l'élimination des arêtes vives et des bavures, du traitement thermique (tel que le recuit, la trempe, etc.) visant à améliorer la microstructure et les propriétés, ainsi que de l'usinage permettant d'obtenir les dimensions finales et de respecter les exigences de précision.
Contrôle qualité complet des pièces forgées, comprenant la mesure des dimensions, le contrôle d'aspect, les essais non destructifs (tels que les contrôles par ultrasons, les contrôles par particules magnétiques, etc.) et les essais de performances mécaniques, afin de garantir que le produit répond aux exigences de conception et d'utilisation.
 English English
 Arabic
 Moroccan Arabic
 Dutch
 French
 German
 Italian
 Polish
 Portuguese
 Russian
 Spanish
 Turkish
 Azerbaijani
 Indonesian
 Thai
 Japanese
 Korean
 Malay
 Myanmar
 Serbian
 Swedish
 Vietnamese English English Arabic Moroccan Arabic Dutch French German Italian Polish Portuguese Russian Spanish Turkish Azerbaijani Indonesian Thai Japanese Korean Malay Myanmar Serbian Swedish Vietnamese
Les références seules ne suffisent pas insuffisant pour garantir les performances.
Afin de garantir la précision et la compatibilité, veuillez fournir :
Des plans ou des échantillons utilisés à des fins de rétro-ingénierie.